追加: NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang China.
電話番号:0086-0571-82602080
ファックス: 0086-0571-82758132
電子メール: [email protected]
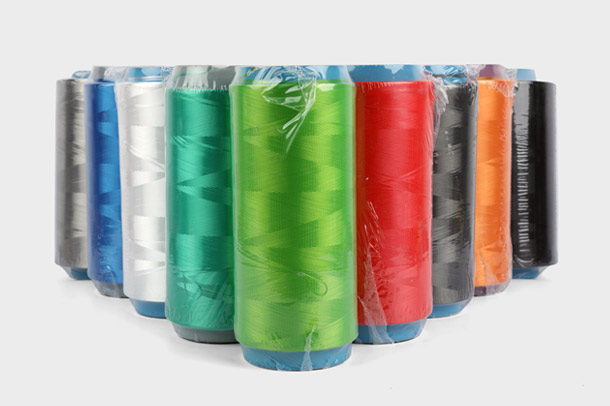
150D/48F カラーポリエステルの 1,000 kg シェードロットは、出荷までに 2 ~ 3 週間の暦時間を吸収できます。チップの乾燥、メルトスピニング、巻き取り、パッケージ染色、ソーピング、乾燥、巻き取りは別々の作業であり、そのすべてがシェードを動かすチャンスです。
原液染色されたポリエステル糸では、そのシーケンスから湿式染色ステップが削除されます。着色剤はフィラメントが押し出される前にポリマーに配合されるため、糸はすでに最終的な色を保持したまま紡糸口金を出て、染料容器には決して入りません。変化するのは糸の外観だけではなく、カラー プログラムのスケジュール、コスト計算、監査の方法も変わります。
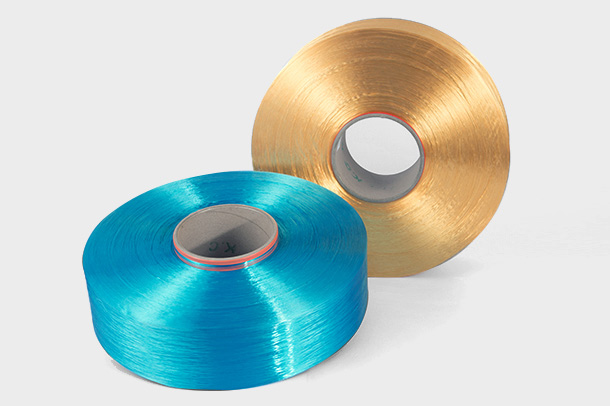
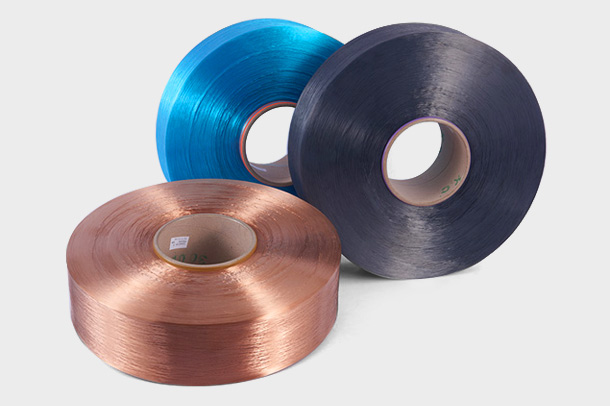
原液染めポリエステル糸は、押出前に顔料がポリマー溶融物に分散されたポリエステル フィラメントであるため、色はフィラメントの表面に塗布されるのではなく、フィラメントの内部に留まります。
染料浴を使い果たさないため、色の精度は湿式化学反応ではなく計量に依存します。市販のポリエステル カラー プログラムにおけるマスターバッチのレットダウン率は通常 2 ~ 5 重量パーセントであり、濃縮物は重量フィーダーまたは計量ポンプによって溶融物に供給されます。その比率がロックされ記録されると、色合いはその朝の船の挙動ではなくレシピの特性となります。
従来のパッケージ染色は、摂氏約 130 度の加圧容器内で数千の巻かれたパッケージに均一に分散染料を排出することに依存しています。 4 つの変数によって、そうなるかどうかが決まります。
それぞれがすべての区画の同じウィンドウ内に着陸する必要があります。ドープ染色では、紡糸を開始する前にチップ内で色が固定されるため、4 つすべてが除去されます。
色合いは染浴の化学反応ではなく、紡糸ラインでの顔料の添加によって設定されるため、色の一貫性が向上します。これにより、バッチ間の変動の原因となる液比、吸尽速度、乾燥プロファイルが除去されます。
違いはプログラムの制御方法に現れます。従来のルートでは、参照は染色されたパッケージであり、唯一の修正措置がロットを再染色するか剥がすことである場合、染色後に公差がチェックされます。ドープ染色ルートでは、基準はマスターバッチ ロットであり、公差はフィーダーでチェックされ、フィラメントが存在する前に修正が行われます。
| コントロールポイント | 従来のパッケージ染色 | 原着ポリエステル糸 |
| 色が入るところ | 傷のあるパッケージに分散染料を塗布 | 顔料を溶融物に配合 |
| 湿式プロセスの段階 | 染色、ソーピング、リンス、乾燥 | なし |
| 主なドリフト源 | 液比、吸尽速度、乾燥プロファイル | マスターバッチ注入、チップロットの一貫性 |
| 色の承認ポイント | 染色されたパッケージについて | マスターバッチと最初の紡績ロットについて |
| 是正措置 | パッケージのロットを再染色または剥離する | 次のロットのフィーダー速度を調整する |
| 荷物の取り扱い | 複数の巻き戻し | シングルワインディングパス |
| 糸の段階での水負荷 | 重要な | 排除された |
効率の向上は、染色と乾燥のループを削除することで実現します。ドープ染色ラインでは、染料キュー、乾燥サイクル、および再染色の決定が削除され、色の承認から梱包ロットまでの間隔が短縮されます。
染色段階が最適化されるのではなく削除されるため、コストの議論は同じ方向に進みます。サイトの 原液染色と従来染色の比較 その節約がどこに着くのかを示します。
色のパフォーマンスは、糸ファミリーが下流の機械と一致し、テクスチャード加工糸、フラットフィラメント、および 1 つの特定の最終製品用に作られた糸の間で実用的な分割が実行される場合にのみ報われます。
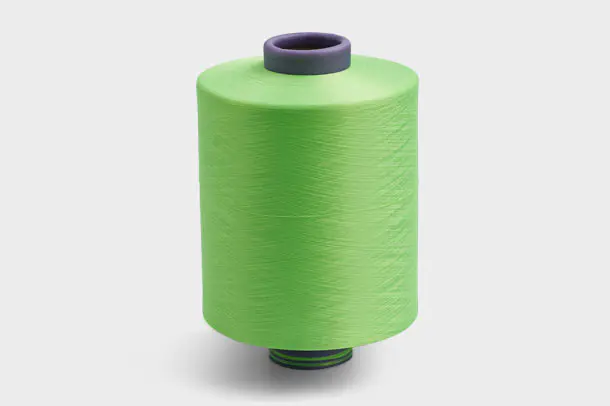 ポリエステル DTY 糸のサプライヤー 製品仕様 技術パラメータ 製品を見る→
フローリングやホームテキスタイルは、ドープ染色の色が最も早く反映される用途です。カーペットやブランケットは大きな連続した表面を呈し、バッチごとの色合いの変化が部屋全体から見えるためです。
カーペットとラグマットの糸は通常、コーンではなく完成したパイルでチェックされる色の許容差で指定されます。それは間違いを修正するのが最も難しい場所です。タフテッドカーペットは一度パイルが固まると経済的に再染色することができず、2つの生産工程の間のシェードバンドはショールームの照明の下では縫い目のように見えます。
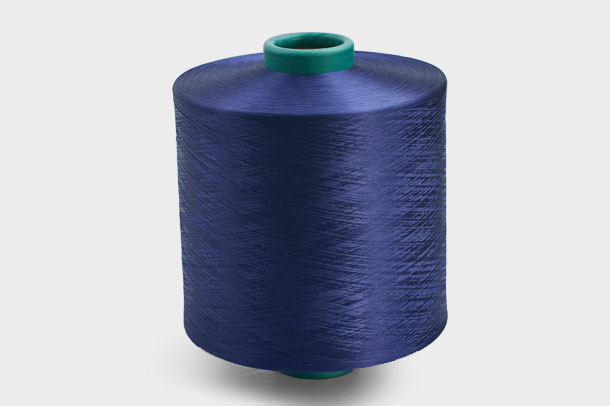 ポリエステルカーペットおよび敷物の糸メーカー カーペット用糸と敷物用糸 製品を見る→
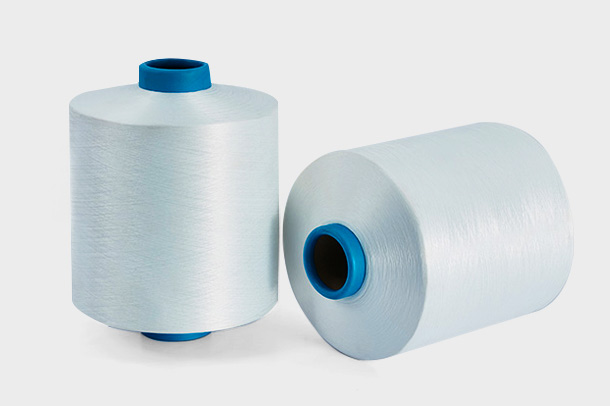 ブランケット糸メーカー 製品仕様 技術パラメータ 製品を見る→
原液染め糸への切り替えは、色の変更ではなく仕様の変更であるため、大量生産がリリースされる前に、発注書には 5 つの品目を含める必要があります。
原則的にはありませんが、実際の制限は染料の化学的性質ではなく、マスターバッチの入手可能性です。あらゆる色合いを配合することができ、制約はサプライヤーが生産するマスターバッチの最小量です。既存のマスターバッチ ライブラリから描画されたシェードにはセットアップ料金はかかりませんが、カスタム シェードには注文全体で償却する必要がある配合ステップが追加されます。
いいえ、フィラメントに配合された顔料は除去できないため、原液染めした糸を別の色合いに再染色することはできません。修正はフィーダー比または生地段階で行う必要があるため、バルク紡糸を開始する前にマスターバッチ比が承認されます。
視覚的な判断ではなく、機器データを要求してください。実行可能な仕様では、ISO 105-J03 に従って計算された 3 つの連続ロットについて 10 度の観察者を使用して D65 で測定された CIELAB 色差値と、各納品のマスターバッチ ロット番号が求められます。
着色ポリエステルは、部分配向糸から完全延伸および延伸テクスチャード加工糸まで、またカーペット、ラグマット、ブランケット糸などの特定の最終製品向けに製造された糸に至るまで、フィラメントの範囲全体で供給されています。レットダウン比はデニールごとに異なるため、バルクリリース前にパイロットロットで各仕様を再確認します。

浙江恒源化学繊維グループ株式会社プロフェッショナルです 中国のポリエステル フィラメント糸メーカー そして ポリエステルカラー糸サプライヤー、2006年に設立され、中国のポリエステル糸産業の中心地の1つである杭州蕭山雅銭鎮に位置しています。
製品
連絡先情報
著作権 © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved